


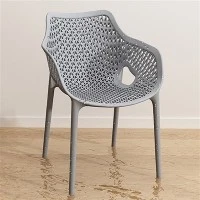


Si alguna vez ha dedicado tiempo al negocio de los moldes para sillas, sabrá que el rendimiento del desmolde es decisivo para una producción. Nada acaba con la eficiencia más rápidamente que las piezas que se pegan a la cavidad del molde: horas perdidas al soltar sillas, piezas de desecho que se acumulan y tiempo de inactividad que reduce las ganancias. Como proveedor de moldes para sillas, he modificado cientos de diseños para solucionar este problema y hoy desglosaré los movimientos prácticos del mundo real que realmente funcionan para que los lanzamientos sean fluidos y consistentes. Ya sea que estés corriendoMolde de silla auxiliar de airepara modelos ligeros de exterior oMolde de silla de ratánque replican la textura tejida, estos consejos se aplican a todos los tipos de moldes de sillas.
En primer lugar, hablemos de la preparación de la superficie del molde: esta es la base de un buen desmolde y es mucho más que simplemente limpiarlo. Veo que muchos equipos se saltan este paso o hacen una revisión rápida, pero incluso los pequeños trozos de resina sobrantes o los microarañazos actúan como pegamento durante la inyección. El año pasado, un cliente que ejecutabaMolde de silla de PCpara las sillas de oficina se obtuvo una tasa de desperdicio del 12% por pegado; Resulta que sus moldes fueron lijados con papel de lija de grano 600 en lugar de grano 1200. Los microarañazos de arena demasiado gruesa atrapan el plástico fundido y tiran de él durante la expulsión, por lo que cambiar a un grano más fino suavizó la textura y eliminó esos puntos calientes. Después de lijar, debe pulir la superficie de la cavidad hasta obtener un acabado de espejo; espere, no cualquier pulido. Use una pasta de diamante (1 micrón o más fina) para la pasada final, luego ejecute un limpiador ultrasónico con alcohol isopropílico durante 10 minutos para llegar a los rincones de áreas difíciles de alcanzar, como la parte inferior de los apoyabrazos o la curva de la pata de una silla de bebé. Hablando de sillas para bebés,Molde para silla de bebétiene partes estrechas y detalladas, por lo que incluso una mota de suciedad en esas pequeñas costuras provocará que se pegue; no cortes esquinas aquí.
Luego, la selección y aplicación del agente de liberación: aquí es donde mucha gente complica demasiado las cosas, ya sea usando demasiado o muy poco. Solía trabajar con un cliente que rociaba tanto agente desmoldante de silicona en suMolde de silla con patas de metalque las patas de metal quedaron resbaladizas y difíciles de montar. La clave es elegir el agente desmoldante adecuado para su tipo de resina y luego aplicarlo uniformemente en capas finas. Para las sillas de polipropileno (PP), que son muy comunes, un agente desmoldante a base de agua que no sea de silicona funciona mejor; la silicona puede contaminar futuros pasos de pintura o unión si realiza un acabado posterior al molde. Para PC, como el molde de silla de oficina que mencioné antes, un agente ligero a base de silicona está bien porque la PC se adhiere mejor por sí sola y la adherencia es un problema mayor aquí. La forma de aplicarlo también es importante: rocíelo en un patrón cruzado, no solo hacia arriba y hacia abajo, para asegurarse de que cada parte de la cavidad quede cubierta. Déjelo secar al aire durante 30 segundos antes de cerrar el molde; si lo cierra demasiado rápido, el agente se mancha y deja manchas finas que provocan que se pegue a mitad del proceso. Consejo profesional: pruebe primero un pequeño trozo de resina en el molde antes de aplicarlo en tiradas completas; esto detecta coincidencias de agentes defectuosos antes de desperdiciar resina y tiempo.
La regulación de la temperatura del molde es otra cuestión importante que se pasa por alto. Si el molde está demasiado frío, la capa exterior de resina se solidifica demasiado rápido, alejándose de la cavidad de manera desigual y creando pequeñas áreas de fricción que hacen que las piezas se peguen. Si hace demasiado calor, la resina no fragua lo suficiente cuando se produce la expulsión, por lo que se deforma y se atasca. Para la mayoría de los moldes de sillas, la temperatura óptima de la cavidad está entre 40°C y 60°C, dependiendo de la resina. ParaMolde de silla auxiliar de aire, que utiliza aire para ayudar a dar forma a piezas livianas, recomiendo mantener el molde a 50 °C; más frío que eso y el aire no se distribuirá uniformemente, pero más cálido y las piezas delgadas formadas con aire se deformarán durante la expulsión. ¿Cómo se mantiene la temperatura constante? Instale sensores de temperatura en varios puntos de la cavidad, no solo en el panel de control principal de la máquina. Muchos sensores de máquinas solo leen la temperatura central, por lo que si su cavidad está unos grados más fría cerca de la base de la silla, se quedará pegado allí. También sugiero usar líneas de enfriamiento independientes para la cavidad y el núcleo; de esta manera puedes ajustar cada uno a su propio punto óptimo sin estropear el otro. El último trimestre, un cliente que utilizaba moldes para sillas de ratán tenía problemas con la textura del tejido que se pegaba porque sus líneas de enfriamiento estaban solo en el núcleo; agregar una pequeña línea cerca de la superficie de la cavidad solucionó el problema en una semana.
El diseño del sistema de expulsión es donde realmente podemos ajustar el rendimiento, y no se trata sólo de tener suficientes pines de expulsión, sino de dónde colocarlos. Demasiados pasadores en un lugar causan una presión desigual, lo que hace que la silla se gire durante la expulsión y se pegue. Para una silla de comedor estándar, utilizo de 8 a 10 pequeños pasadores eyectores, colocados en las partes más gruesas y resistentes de la silla: la parte inferior del asiento, la parte superior de cada pata y la base del respaldo. Debes evitar colocar alfileres en bordes curvos o delgados, como los lados de las patas de una silla de bebé, porque eso puede deformar la pieza. Además, asegúrese de que los pasadores sean del tamaño correcto; si son demasiado pequeños, se doblarán bajo presión y no empujarán de manera uniforme; demasiado grandes y dejan marcas feas en la silla terminada. Para piezas grandes, como moldes de sillas con patas de metal, a veces agrego puertos de expulsión de aire además de pasadores mecánicos: pequeños orificios invisibles que lanzan una ráfaga de aire entre la pieza y la cavidad justo antes de que los pasadores empujen. Ese pequeño espacio de aire reduce tanto la fricción que he visto carreras que van de 10 partes por hora a 25, sin adherencia. Espere y no olvide lubricar los pasadores expulsores todos los meses; los pasadores secos se atascan y, cuando lo hacen, tiran de la pieza y causan daños. Una capa ligera de grasa de disulfuro de molibdeno funciona, solo asegúrese de que no entre en contacto con la superficie de la cavidad.
El flujo de resina y la presión de inyección también influyen; puede que no sea lo primero en lo que piense, pero se relaciona directamente con la liberación. Si inyecta resina demasiado rápido, golpea con fuerza las paredes de la cavidad y se enfría de manera desigual, creando áreas donde se adhiere más firmemente de lo normal. Demasiado lento y la resina se enfría antes de llenar el molde, pero eso tiene menos relación con la adherencia. Para la mayoría de los moldes de sillas, una velocidad de inyección media funciona mejor; lo ideal es que la resina llene la cavidad suavemente sin golpear las paredes. Para los moldes de sillas de PC, que son más rígidos que los de PP, aumento un poco la velocidad, pero agrego una ligera presión de retención durante 2 segundos después de la inyección para asegurarme de que los bordes del asiento estén completamente asentados antes de la expulsión. Además, utilice un lote de resina constante cada vez; cambiar los grados de resina o los proveedores puede cambiar la forma en que se adhiere al molde, por lo que si cambia, pruebe primero una pequeña tirada. Un cliente cambió a una resina de PP más barata para reducir costos, y su tasa de adherencia saltó del 3% al 9% porque la nueva resina tenía más aditivos que se adherían mejor al acero. Seguir con su proveedor de resina de confianza le ahorra dolores de cabeza, incluso si es un poquito más caro por libra.


Una última cosa que he aprendido a lo largo de los años: el mantenimiento regular del molde no es un trabajo de “configúrelo y olvídese”. Incluso los mejores moldes se degradarán con el tiempo, con un microdesgaste en la superficie de la cavidad que se acumula y provoca que se peguen. Recomiendo realizar una limpieza profunda y una inspección completa cada 50.000 ciclos, o al menos una vez cada tres meses para ciclos de gran volumen. Durante este mantenimiento, puede volver a pulir áreas pequeñas que se han desgastado, verificar que los pasadores expulsores no estén doblados o desgastados y reemplazar las líneas de enfriamiento si están obstruidas (las líneas obstruidas causan una temperatura desigual, lo que ya sabemos que elimina las liberaciones). Para moldes especiales, como moldes para sillas de bebé, que tienen muchos detalles pequeños, incluso hago un nuevo pulido parcial cada 30.000 ciclos para mantener esas pequeñas superficies lisas.
Al fin y al cabo, mejorar el rendimiento de la liberación no se trata de una gran solución, sino de combinar pequeños y consistentes ajustes en la preparación de la superficie, los materiales, el diseño y el mantenimiento. Ya sea que esté ampliando la producción de moldes para sillas auxiliares neumáticas para eventos al aire libre o ejecutando moldes para sillas con patas metálicas para juegos de comedor residenciales, estos pasos reducirán el tiempo de inactividad, reducirán los desechos y harán que su producción sea mucho más eficiente. Si tiene problemas de adherencia específicos del molde de su silla, no dude en comunicarse con nosotros: hemos trabajado con todo tipo de moldes para sillas que existen y podemos ayudarlo a ajustar su configuración a sus necesidades exactas. Charlemos sobre su proyecto y encontremos juntos las soluciones adecuadas.
Referencias:
- Fundamentos del diseño de moldes para moldeo por inyección, Sociedad de Ingenieros Plásticos, 2021
- Guía de aplicación y selección de agentes desmoldantes, Soluciones de moldeo industrial, 2022
- Control de temperatura del molde de inyección: mejores prácticas para reducir defectos, Revista de procesos de fabricación, vol. 45, 2020
- Diseño de sistemas de expulsión para piezas de plástico, Revista Plastics Technology, 2021
- Optimización del rendimiento del molde de silla de ratán, Asociación de moldeo de muebles para exteriores, 2022